


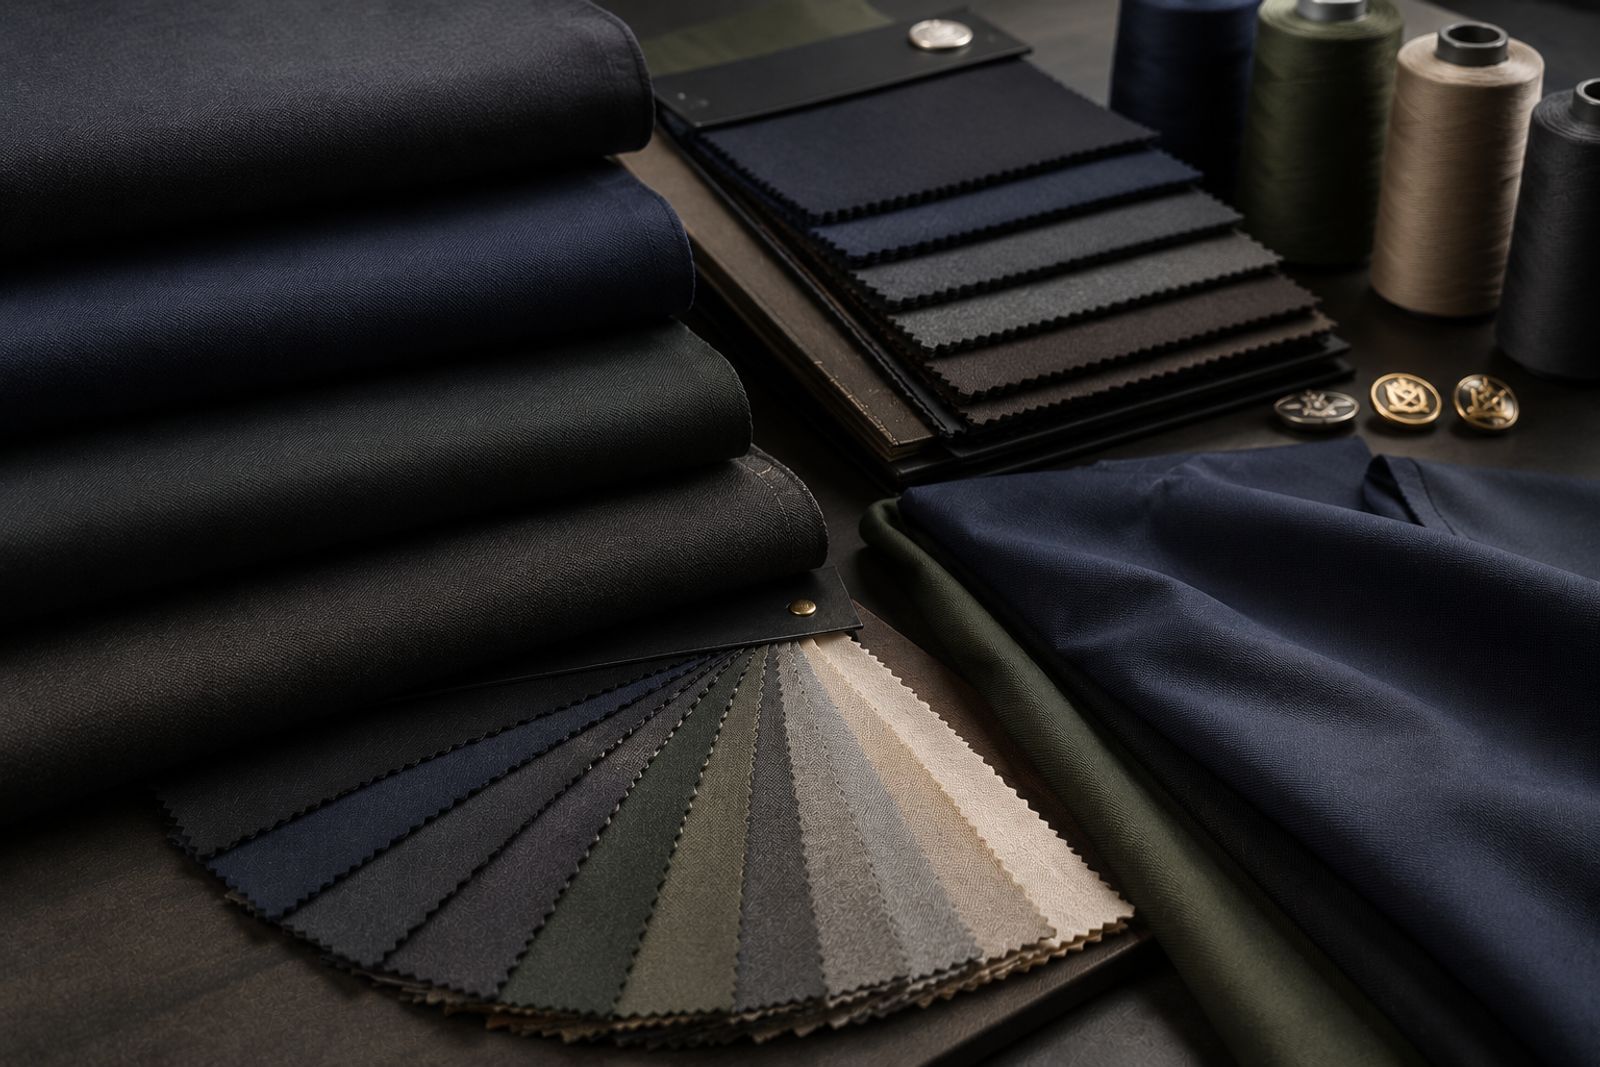
La qualité du tissu et des coutures des uniformes d’officier comprend un ensemble de paramètres techniques qui déterminent directement la durée de vie de l’uniforme, la cohérence de son apparence et sa fiabilité opérationnelle. La qualité du tissu et des coutures est évaluée à travers divers paramètres techniques, notamment la composition des fibres, le poids, la solidité des couleurs et les tests de durabilité.
Pour un aperçu complet des types d’uniformes d’officier, de leurs composants et d’exemples mondiaux, consultez notre guide d’aperçu de l’uniforme d’officier.
Les uniformes d’officier sont généralement classés en types de cérémonie, de service et de combat ; les sous-variantes détaillées varient selon les nations. Les uniformes de cérémonie utilisent généralement de la gabardine laine-polyester, tandis que les uniformes de combat privilégient le tissu NyCo Ripstop ; les plages de poids sont déterminées par la spécification technique applicable. Les spécifications techniques des Forces armées turques (TSK) et du ministère de la Défense nationale définissent les paramètres du tissu et des coutures par référence aux normes d’essai nationales et internationales pertinentes.
Raff Military Textile applique toutes ces normes dans la production d’uniformes d’officier dans le cadre du système de gestion de la qualité ISO 9001:2015 et conformément aux exigences des spécifications techniques applicables.
Types de tissus utilisés dans les uniformes d’officier
Les uniformes d’officier utilisent couramment de la gabardine, du NyCo Ripstop, des tissus ignifuges et des tissus de couche de base à gestion de l’humidité ; les types de tissus peuvent varier selon la spécification technique de la nation concernée.
Gabardine : Tenue de cérémonie et de service
La gabardine est un tissu au tissage serré avec une surface lisse produite dans une structure d’armure sergée diagonale et constitue le tissu standard pour les uniformes de cérémonie et de service des officiers. La composition des fibres est un mélange laine-polyester (55-65 % laine / 35-45 % polyester) ; le composant laine assure la rétention de la forme et la qualité du drapé, tandis que le polyester ajoute de la durabilité et la tenue du pli. Le grammage varie de 300-360 g/m² (8,8-10,6 oz/yd²) pour les vestes de cérémonie à 260-300 g/m² (7,7-8,8 oz/yd²) pour les vestes de service. Dans le tissage de la gabardine, la densité de la trame (fil horizontal) et de la chaîne (fil vertical) est déterminée par la construction du tissu et les valeurs de performance cibles. Cette densité offre une surface lisse et une grande capacité de rétention de forme. La finition de surface englobe la tenue du pli et la résistance au boulochage ; la finition sanforisée empêche le changement dimensionnel avec un retrait inférieur à 1 %.
NyCo Ripstop : Uniforme de combat
Le NyCo Ripstop est un tissu d’uniforme de combat produit en tissant des fibres de nylon et de coton avec des fils de renfort épais à intervalles réguliers, empêchant la propagation des déchirures. La composition des fibres est standard à 50 % de nylon / 50 % de coton ; le composant nylon assure la résistance à l’abrasion et à la déchirure, tandis que le coton contribue à la gestion de l’humidité et au confort. Les fils de renfort Ripstop forment un motif de grille à des intervalles de 5-8 mm (0,2-0,3 pouce) et arrêtent la propagation des déchirures. Le grammage varie de 180-220 g/m² (5,3-6,5 oz/yd²) ; ce poids équilibre légèreté et durabilité. La conformité NIR (proche infrarouge) est vérifiée par rapport aux exigences de réflectance Vis-NIR définies dans la spécification technique de l’organisation applicable, afin d’aider à réduire la visibilité pour les systèmes de vision nocturne. Ces exigences ne sont pas généralisées sous un seul numéro STANAG de l’OTAN pour la « teinture d’uniforme obligatoire » ; la spécification d’approvisionnement stipule quelle méthode d’essai et quelles limites s’appliquent.
Les tests de résistance à la déchirure sont effectués conformément à la norme ASTM D1424 ; les critères d’acceptation sont définis dans la spécification technique applicable.
Tissu ignifuge : Uniformes d’équipage de vol et de véhicule
Le tissu ignifuge utilisant du Nomex ou des systèmes à base de coton FR (résistant aux flammes) est obligatoire dans les combinaisons de vol et les uniformes d’équipage de véhicules blindés. La fibre méta-aramide Nomex présente des propriétés ignifuges ; les performances sont évaluées conformément aux normes d’essai de résistance à la flamme applicables. Les systèmes de finition de coton FR (résistant aux flammes) et les limites de performance sont sélectionnés conformément à la spécification de l’organisation utilisatrice applicable. Le grammage varie de 180-220 g/m² (5,3-6,5 oz/yd²) et les critères d’acceptation pour la longueur de carbonisation dans les tests FR (ASTM D6413) sont définis dans la spécification technique applicable.
Tissu à gestion de l’humidité : Couche de base
Le tissu à gestion de l’humidité dans la couche intérieure évacue la vapeur de transpiration vers la surface extérieure et régule la chaleur corporelle. On utilise de la microfibre de polyester ou de la laine mérinos ; le MVTR (taux de transmission de la vapeur d’humidité) est déterminé par le cas d’utilisation et les exigences de la spécification technique. Le tissu en microfibre de polyester offre une grande capacité de transport de l’humidité et des caractéristiques de séchage rapide ; la laine mérinos ajoute des propriétés antimicrobiennes et de contrôle des odeurs inhérentes. Des panneaux en maille (mesh) dans les zones de forte transpiration favorisent la circulation de l’air ; le degré d’augmentation varie selon la surface du panneau, l’ouverture de la maille et la coupe du vêtement.
Tests et normes de solidité des couleurs
La solidité des couleurs des tissus d’uniformes d’officier est évaluée par des tests tels que la solidité aux UV, au lavage, au frottement et à la transpiration, déterminés par l’usage prévu ; la portée des tests à appliquer est définie dans la spécification technique.
La solidité aux UV (lumière) est testée conformément à la norme ISO 105-B02 ; après 40 heures d’exposition à une lampe à arc au xénon, la rétention de la couleur doit être mesurée à l’aide de l’échelle « Blue Wool » (et non de l’échelle de gris) conformément aux normes militaires, avec un niveau minimum de 5-6 sur l’échelle. L’échelle de gris 4 représente la limite inférieure d’une différence de couleur visiblement perceptible ; les valeurs inférieures indiquent une décoloration visible. La solidité au lavage est mesurée conformément à la norme ISO 105-C06 après 30 minutes de lavage à 40 °C ; selon les normes des laboratoires textiles, le « changement de couleur » doit atteindre un minimum d’échelle de gris 4, et le « dégorgement de couleur » sur le tissu témoin multifibres doit atteindre un minimum d’échelle de gris 3. La solidité au frottement est mesurée conformément à la norme ISO 105-X12, avec une échelle de gris minimale de 4 pour le frottement à sec et une échelle de gris minimale de 3 pour le frottement humide obligatoire. La solidité à la transpiration est testée conformément à la norme ISO 105-E04 dans des conditions acides et alcalines ; les deux conditions doivent atteindre un minimum d’échelle de gris 3-4. Pour la production en série, la cohérence des couleurs des lots est surveillée à l’aide de la tolérance ΔE (unités de différence de couleur) définie dans la spécification technique. Les écarts supérieurs à ce seuil créent un décalage de couleur visible, ce qui fait que les officiers d’une même unité portent des uniformes de nuances différentes.
Résistance à l’abrasion et à la déchirure
La résistance à l’abrasion et à la déchirure du tissu des uniformes d’officier est mesurée à l’aide de trois méthodes d’essai standard : le test d’abrasion Martindale, le test de déchirure Elmendorf et le test de traction Grab.
Le test d’abrasion Martindale est appliqué conformément à la norme ISO 12947-2 ; les valeurs cibles de résistance à l’abrasion Martindale sont définies dans la spécification technique et peuvent varier en fonction de l’intensité d’utilisation. Les tissus inférieurs à ces valeurs présentent une usure prématurée aux genoux, aux coudes et aux zones d’assise lors d’une utilisation intensive. Le test de déchirure Elmendorf est appliqué conformément à la norme ASTM D1424 ; la résistance minimale à la déchirure doit être d’au moins 40 N (Newtons / environ 4 kg) dans les deux sens, chaîne (longueur) et trame (largeur). La construction du tissage Ripstop dans le tissu NyCo Ripstop aide à limiter la propagation des déchirures ; l’augmentation réelle des performances dépend de la construction du tissu et des conditions d’essai. Le test de traction Grab est effectué conformément à la norme ISO 13934-2 pour mesurer la résistance à la traction du tissu. Dans le test de traction Grab, les critères d’acceptation de la résistance à la traction sont définis dans la spécification technique. Les zones des genoux et des coudes sont renforcées par des coutures de renfort ou un renfort de tissu supplémentaire ; les tissus de renfort en polyamide utilisés dans les zones de forte usure aident à augmenter la résistance à l’abrasion, les gains de performance dépendant du matériau utilisé et de la méthode d’application.
Qualité des coutures : Paramètres et normes
La qualité des coutures des uniformes d’officier est évaluée à travers divers paramètres techniques, notamment la densité de point, les propriétés du fil, la classe de point et les applications de renfort.
Densité de point
La densité de point fait référence au nombre de points par unité de longueur et est standardisée à 4-5 points/cm (10-13 points/pouce) dans les uniformes d’officier. Une densité inférieure à 3 points/cm (7-8 points/pouce) réduit la durabilité de la couture et augmente le risque de déchirure. Une densité supérieure à 6 points/cm (15 points/pouce) crée des trous d’aiguille qui affaiblissent l’intégrité du tissu et provoquent des fronces de couture (le défaut esthétique le plus indésirable dans les tissus à tissage dense comme la gabardine). Dans les uniformes de cérémonie, les coutures visibles sont maintenues à une limite supérieure de 5 points/cm (13 points/pouce) ; cette valeur affecte directement la régularité et la qualité esthétique de l’apparence des coutures.
Fil à coudre
Le fil à coudre dans les uniformes d’officier utilise du polyester ou des mélanges polyester-coton (60/40) ; le titrage du fil est déterminé selon le système de mesure utilisé (par exemple, le système tex ou Ne) et est défini dans la spécification technique correspondante. Le fil de polyester offre une résistance élevée à la traction (minimum 40-60 cN/tex – centi-Newton/tex), un faible allongement (15-25 %) et une durabilité aux UV. La couleur du fil doit être compatible avec la couleur du tissu ; pour les coutures visibles, la tolérance de couleur entre le fil et le tissu est définie dans la spécification technique en utilisant les unités ΔE. Dans les uniformes de cérémonie, la qualité du fil de couture visible est maintenue équivalente à la qualité du tissu ; un fil de mauvaise qualité compromet l’intégrité globale de l’apparence.
Classes et types de points
La norme ISO 4915 définit les classes de points, et trois classes principales sont utilisées dans les uniformes d’officier. La classe 301 (point noué / point droit) est appliquée aux coutures de surface visibles ; elle offre une apparence égale des deux côtés et est la classe de point la plus courante. La classe 504 (point de surjet) est utilisée pour la finition des bords du tissu ; elle empêche l’effilochage des bords et lie les couches de tissu ensemble. La classe 516 (point de sécurité combinant surjet et point de chaînette) peut être appliquée aux jonctions à haute résistance. Le point invisible (ISO 4915 Classe 103) est utilisé pour fermer le bas des jambes de pantalon et les ourlets de jupe ; effectué avec une machine à point invisible qui ne traverse que la couche intérieure du tissu, ce qui le rend invisible de l’extérieur et préserve l’intégrité esthétique de la surface.
Points de renfort
Les points de renfort impliquent l’application de coutures supplémentaires ou de renforts de tissu dans les zones à fortes contraintes et à forte usure ; les zones de renfort sont déterminées en fonction de la conception de l’uniforme et de l’usage prévu : coins de poche, coutures de manches, boutonnières, passants de ceinture et entrejambe du pantalon. Les coins de poche reçoivent un renfort par point d’arrêt (bar tack / punto) ; le point d’arrêt, qui a une forme étroite et allongée, mesure généralement 1-1,5 cm (0,4-0,6 pouce) de longueur, 0,2-0,3 cm de largeur et contient 30-50 points. Les boutonnières sont finies au point de bourdon et les extrémités des trous sont renforcées par des points d’arrêt. Les passants de ceinture sont fixés par une double couture ; chaque passant reçoit une couture en 4 points aux deux extrémités. L’entrejambe du pantalon est renforcé par une couture de renfort diagonale ou un renfort de tissu supplémentaire ; cette zone subit des contraintes élevées et une usure rapide.
Technologie de fabrication : Coupe, machines à coudre et contrôle qualité
La fabrication des uniformes d’officier implique généralement un processus à plusieurs étapes comprenant les étapes de coupe assistée par ordinateur, de couture, de renforcement et de contrôle qualité.
Coupe assistée par ordinateur
Les systèmes de coupe assistée par ordinateur (CAC) réduisent le gaspillage de tissu de 10 à 15 % grâce à l’optimisation du placement des patrons et à la coupe automatique. Le système CAC génère des fichiers de coupe CNC séparés (lay plans) pour chaque taille selon le tableau des tailles TS EN 13402 ; la tolérance de coupe industrielle pour les matériaux flexibles tels que le tissu diffère de la coupe usinée et varie de ±5 mm (±0,2 pouce) à ±1 cm. Les machines d’étalage automatique du tissu étalent simultanément 20 à 40 couches de tissu à tension égale, assurant la cohérence de la coupe. Les tissus gabardine et NyCo Ripstop nécessitent des angles de lame différents ; en raison des fils de renfort dans le tissu Ripstop, l’usure de la lame est 20 à 30 % plus rapide que dans un tissu à tissage uni.
Machines à coudre industrielles
Trois types principaux de machines à coudre sont utilisés dans la fabrication des uniformes d’officier : les machines à point droit (pour les points de classe 301), les surjeteuses (pour la finition des bords) et les machines à point de chaînette (pour les coutures internes). Les machines à point droit industrielles telles que les séries Juki DDL et Brother S fonctionnent dans une plage de vitesse de 3 500 à 5 000 points par minute selon le type de tissu, avec une densité de point réglée à une précision de 4-5 points/cm (10-13 points/pouce). Les machines à coudre contrôlées par ordinateur effectuent un point d’arrêt automatique au début et à la fin des coutures ; cela élimine l’erreur de point d’arrêt manuel. Raff Military Textile utilise des machines à coudre contrôlées par ordinateur dans la fabrication d’uniformes d’officier, maintenant la densité de point et les points d’arrêt à une précision maximale, sans erreur humaine.
Étapes du contrôle qualité
Le contrôle qualité de l’uniforme d’officier est appliqué en quatre étapes : inspection de réception du tissu, inspection en cours de fabrication, inspection du produit fini et inspection avant expédition. L’inspection de réception du tissu comprend la mesure de la couleur (spectrophotomètre), le test de poids et le test de résistance à la déchirure pour chaque lot ; les lots hors spécifications sont rejetés. L’inspection en cours de fabrication examine sur place la densité de point, les points de renfort et la finition des bords. L’inspection du produit fini vérifie tous les points de mesure critiques spécifiés dans la spécification technique pour chaque taille ; la tolérance de mesure varie de ±0,5 cm à ±1,0 cm selon la zone de mesure. Le système de gestion de la qualité ISO 9001:2015 exige la documentation des processus de fabrication et de contrôle et leur exécution de manière traçable.
Technologies textiles avancées dans les uniformes d’officier
Diverses technologies textiles avancées telles que les revêtements hydrofuges, les matériaux à changement de phase, les finitions nanoparticulaires et les systèmes textiles intelligents peuvent être appliquées dans les uniformes d’officier.
Revêtement hydrofuge
Le revêtement hydrofuge est appliqué à l’aide de systèmes de finition DWR (Durable Water Repellency) ; la surface du tissu est traitée avec une chimie fluorocarbonée ou sans fluorocarbone (C0). La durabilité du revêtement DWR (hydrofuge) varie en fonction de la chimie utilisée et des conditions d’entretien, et est généralement surveillée à l’aide de tests par aspersion ou de tests d’hydrofuge similaires. La norme EN 343 définit les classifications de performance de « résistance à la pénétration de l’eau » et de « respirabilité » pour les vêtements de protection contre la pluie et les intempéries ; l’évaluation est basée sur les principes de pression hydrostatique et est exprimée en classes de performance. Pour cette raison, la norme EN 343 n’est pas généralisée sous une seule valeur fixe telle que « 8 000 mm de colonne d’eau ». Les revêtements DWR sans fluorocarbone sont privilégiés en raison des exigences de durabilité environnementale ; les valeurs de performance sont proches des systèmes à base de fluorocarbone. Les cibles MVTR varient en fonction de la structure du tissu de la couche de base et de l’environnement opérationnel ; la spécification d’achat définit la plage cible ou la valeur minimale du MVTR.
Matériau à changement de phase et gestion thermique
La technologie des matériaux à changement de phase (PCM) assure la gestion thermique en intégrant des microcapsules contenant des composés de paraffine ou d’hydrates de sel dans la structure du tissu. La température de changement de phase des microcapsules PCM est déterminée par le type de PCM utilisé et est généralement conçue pour des valeurs proches de la plage de confort humain. Cette technologie améliore le confort au porter dans les uniformes de service d’officier dans les climats chauds. Cette technologie aide à équilibrer les fluctuations de température, améliorant ainsi le confort thermique. La technologie PCM peut être privilégiée dans certaines applications textiles militaires et techniques pour améliorer le confort thermique pendant les missions opérationnelles en climat chaud.
Finition nanoparticulaire
La finition nanoparticulaire confère des propriétés antibactériennes et de contrôle des odeurs en liant des nanoparticules d’argent (Ag) ou d’oxyde de zinc (ZnO) à la surface du tissu. La concentration de nanoparticules d’argent est utilisée dans la plage de 50-200 ppm (parties par million) ; à cette concentration, une réduction de 99,9 % (Log 3) du nombre de bactéries est obtenue. La finition nanoparticulaire conserve son efficacité pendant 50 lavages et est vérifiée comme ne contenant aucune substance nocive avec la certification OEKO-TEX Standard 100. Cette finition est privilégiée dans les uniformes de service d’officier sur les tissus des chemises et des couches de base.
Comparaison des paramètres de tissu et de couture
| Paramètre | Tenue de cérémonie | Tenue de service | Uniforme de combat |
| Type de tissu | Gabardine (Laine-PES) | Laine-PES ou 100 % PES | Ripstop NyCo |
| Grammage (g/m²) | 300–360 g/m² | 260–300 g/m² | 180–220 g/m² |
| Solidité aux UV | Échelle des bleus 5–6 (Blue Wool) | Échelle des bleus 5–6 (Blue Wool) | Échelle des bleus 5–6 (Blue Wool) |
| Résistance traction/déchirure | Min. 500 N | Min. 400 N | Min. 40 N (ASTM D1424) |
| Densité de point | 5 points/cm | 4–5 points/cm | 4–5 points/cm |
| Conformité NIR | Non requise | Non requise | Requise (STANAG 2338) |
| Déperlance | DWR en option | DWR en option | DWR obligatoire |
Entretien des tissus et coutures de l’uniforme d’officier
Cinq règles d’entretien sont appliquées pour préserver la durée de vie du tissu et des coutures des uniformes d’officier : la température de lavage, la méthode de séchage, la température de repassage et les conditions de stockage doivent être appliquées selon les instructions de l’étiquette d’entretien.
La température de lavage ne doit pas dépasser 30 °C (86 °F) pour le tissu gabardine et 40 °C (104 °F) pour le NyCo Ripstop ; une température élevée accélère la décoloration et l’endommagement du fil à coudre. Le séchage en machine doit être évité ; le séchage à l’air libre horizontal à l’ombre préserve la stabilité dimensionnelle. La température de repassage pour les tissus contenant de la laine ne doit pas dépasser 150 °C (302 °F) et doit être appliquée avec un chiffon humide ; une chaleur élevée directe endommage et fait briller la surface du tissu. Le stockage est effectué à une température de 15-20 °C (59-68 °F) et à une humidité relative de 40-55 % ; les conditions humides augmentent le risque de moisissure et la formation d’odeurs. Le traitement des taches doit être effectué dans les 30 premières minutes de la formation de la tache à l’aide d’eau froide et d’un détergent neutre ; l’eau chaude fixe les taches à base de protéines (sang, transpiration) dans le tissu.
Conclusion
La qualité du tissu et des coutures de l’uniforme d’officier est mesurée à l’aide de six paramètres de tissu (composition des fibres, poids, solidité des couleurs, résistance à la déchirure, résistance à l’abrasion, gestion de l’humidité) et de quatre paramètres de couture (densité, fil, classe, points de renfort). Les uniformes de cérémonie utilisent des mélanges laine-polyester dans une gabardine de 300-360 g/m², tandis que les uniformes de combat utilisent du NyCo Ripstop de 180-220 g/m² avec une teinture compatible NIR. Les tests de solidité des couleurs utilisent un minimum d’échelle de gris 4 pour l’ISO 105-C06 (lavage) et l’ISO 105-X12 (frottement) ; les tests de lumière UV selon l’ISO 105-B02 utilisent l’échelle Blue Wool 5-6 comme référence. La densité de point est de 4-5 points/cm (10-13 points/pouce), et l’épaisseur du fil est sélectionnée dans la plage Tex 30-40 (ou équivalent) pour éviter les fronces de couture dans les uniformes, avec des points de renfort appliqués aux coins des poches, aux boutonnières et aux passants de ceinture. Les technologies textiles avancées incluent le revêtement hydrofuge DWR, la gestion thermique par matériau à changement de phase et la finition antibactérienne nanoparticulaire. Raff Military Textile applique la coupe assistée par ordinateur, des processus de contrôle qualité certifiés ISO 9001:2015 et un système de fabrication en quatre étapes conforme aux normes TS EN ISO dans la fabrication d’uniformes d’officier.
Découvrez la gamme de produits d’uniformes d’officier de Raff Military Textile, fabriqués selon des normes de tissu et de couture de qualité supérieure.